
在现代精密机械制造与五金加工领域,切削液的选择不但关乎单道工序的加工质量,更直接牵动着车间综合环境、刀具损耗以及危废处理成本。广州环美环保科技有限公司长期专注于工业环保化学品的研发与生产,其产品矩阵中涵盖了应对严苛机械加工工况的半合成切削液。面对市场上种类繁多、配方各异的水溶性切削液,制造企业在采购与实际应用中往往面临综合成本与加工性能之间的权衡抉择。
传统全合成切削液虽然冷却性与清洗性优异,但在重负荷切削或抗极压要求较高的工况下,润滑成膜能力往往难以满足高光洁度工件的加工标准。乳化液虽然具备较好的润滑表现,但其生物稳定性相对较弱,在高温或潮湿环境下极易发生变质并散发刺鼻异味,换液周期短且废液处理负担沉重。半合成切削液通过将矿物油、表面活性剂与极压润滑成分进行科学复配,在保持水基介质高效冷却与排屑能力的同时,兼顾了近似油基切削液的边界润滑与防锈性能。
制造企业如果单依据每吨采购单价进行决策,往往容易忽视稀释倍数、槽液寿命、刀具消耗以及后续废水处理所构成的隐形成本。建立一套科学的半合成切削液评估与验证体系,是机械制造车间实现降本增效与环保合规的关键基础。
工况负荷与金属材质的相容性判断
在切削液选型初期,企业必须根据自身车间的加工材质、工序类型与负荷强度,界定基础性能边界。不同金属材料在机械切削过程中表现出截然不同的化学活性与物理特性,切削液必须具备足够的适应性与缓冲能力。例如碳钢、不锈钢、模具钢等黑色金属在切削加工中对极压润滑与工序间防锈有着很高的要求,而铝合金、铜材等有色金属则对工作液的酸碱度极为敏感,若介质pH值失衡或抗腐蚀保护不足,极易引发金属表面氧化变色。
工件加工的负荷强度直接决定了切削液中极压润滑剂的消耗与作用机制。轻负荷的车削、磨削主要依赖切削液的高效冷却、沉降排屑与基础防锈,防止工件发生热变形并保障表面光洁度。而在深孔钻削、重负荷铣削以及高强度攻丝等工况下,切削区瞬时温度与接触应力急剧攀升,普通水基膜极易破裂失效,此时必须依赖高效极压润滑成分在金属表面形成物理或化学吸附膜,从而降低切削阻力并保护刀具刃口。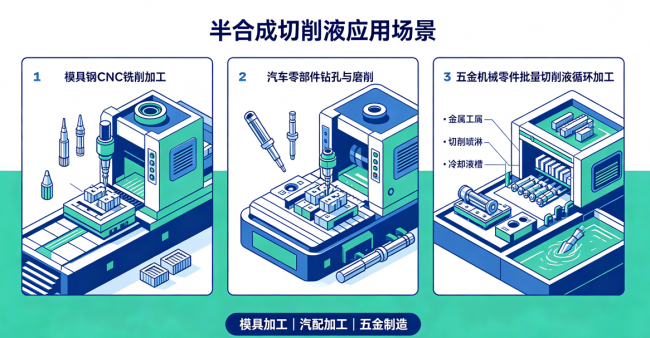
广州环美环保科技有限公司推出的半合成切削液,在成分体系中复配了矿物油、抗磨极压剂、特种润滑剂、防锈剂以及精选表面活性剂。该配方设计兼顾了碳钢、硅钢、不锈钢、模具钢、铸铁等黑色金属,同时适配铝材、铜材等有色金属的切削加工需求。根据企业资料显示,该产品在常规标准试验中可满足10号钢防锈实验72小时不生锈,其防锈性能达到GB/T 2361 A级标准,为多材质混合加工车间提供了稳定的工序间防护支撑。
槽液长效运行与水质适应机制分析
工业车间切削液的实际综合使用成本,很大程度上取决于槽液的单次循环使用寿命以及抗外界环境干扰的能力。大部分水基切削液在使用过程中性能恶化,主要诱因在于微生物繁殖导致的酸败变质,以及稀释水源水质硬度过高引发的乳化体系破乳析皂。当车间停工或槽液流动缓慢时,厌氧菌易在水液中迅速滋生,分解切削液中的有效成分并释放硫化氢等臭气,导致工作液变色、pH值断崖式下跌,进而丧失防锈与润滑能力。
硬水环境对水基切削液的稳定性构成了另一重严峻挑战。许多工业园区的自备井水或地下硬水含有高浓度的钙、镁等金属离子,这些离子极易与常规乳化剂及防锈剂发生反应,生成不溶性金属皂并产生大量悬浮漂浮物,造成槽液浑浊、有效成分析出,甚至堵塞机床喷嘴与过滤管道。如果切削液自身的抗硬水容忍度不足,企业就不得不额外配备昂贵的去离子水软化设备,直接推高辅助运维投资。
根据产品公开技术指标,广州环美研发的半合成切削液具备较强的生物稳定性与抗硬水性能。其原液在pH值9.5至10.5的碱性缓冲范围内保持平衡,能有效抑制常规异养菌的生长代谢,避免切削液在长期循环使用中发臭变质。在水质耐受方面,该产品采用抗硬水复配技术,即便直接采用地下硬水或井水进行稀释配比,体系依然能够保持透亮稳定,不发生浑浊与沉淀分离。这种抗逆特性使现场槽液在长时间循环中保持理化性质恒定,减少了因水质波动造成的频繁废弃与换液困扰。
生产合规与全生命周期成本核算逻辑
伴随绿色制造与职业健康标准的日益提高,机械加工车间的化学品管理早已脱离了单纯关注加工效率的初级阶段。切削液配方中所含有的添加成分,直接关联着操作人员的职业健康以及车间整体的VOC与废水排放合规性。过去部分低端切削液为了追求短期的防锈与极压效果,盲目添加亚硝酸钠、氯化石蜡等高风险物质,这类成分在高温加工环境下不单会散发刺激性挥发物,接触皮肤更易引发皮炎等健康问题,且在后续废液生化处理中会造成严重的脱氮与脱氯负担。
在实际采购决策中,企业管理者应当建立涵盖原液浓度、稀释比例、刀具消耗以及危废治理的全流程成本模型。低有效含量的切削液虽然初始桶装单价低廉,但因其浓缩度不足,实际配制时需要较高的补加比例,折算到单台机床单日消耗量时并不划算。高浓缩度的半合成切削液允许车间采用更高倍数进行调配,从而在单位体积工作液的综合摊销上建立实质优势。同时,稳定的润滑性能可以明显延缓刀具磨损,减少精密刀片的报废频次,这在自动化大批量加工线上的降本效益尤为突出。
广州环美环保科技有限公司在半合成切削液的开发中明确排除了亚硝酸钠与氯化石蜡等有害物质,注重绿色环保属性以保障操作安全。在理化参数上,该产品比重在1.01至1.03之间,折光度达到50且具备可调控性,支持用户根据工况负荷在10至30倍的范围内进行高倍稀释使用。在常规切削工况下,推荐使用浓度为3%至4%,在重负荷加工条件下推荐使用5%至10%,这种高浓缩度配置有助于降低车间的原液采购量与仓储物流成本,在环保合规的前提下优化综合消耗支出。
车间规范应用与采购验证闭环
任何高性能半合成切削液的潜力释放,都必须依赖于车间现场标准化的使用管理与全流程验证。在采购导入前,制造企业应对切削液候选方案进行多维度的试验验证。首先是在受控实验室环境下的基础理化性能比对,包括不同水质稀释下的稳定性观察、GB/T 2361标准下的防锈时效测试,以及折光读数与浓度的线性对应关系核对。通过这些基础测试,能够快速筛选出乳化稳定性不佳或防锈冗余度不足的试样。
进入现场试切验证阶段后,企业应重点监控切削液在真实加工负荷下的综合表现。监控指标应包括试切工件的表面粗糙度、刀具主后刀面的磨损进度、高压冲刷循环中的泡沫产生与破泡速度,以及在车间停机**后槽液的气味变化与pH值漂移幅度。好的的半合成切削液应当在保证工件表面光洁度的同时,维持低泡特性,防止泡沫溢出冷却箱而影响视线与液位传感控制。
在现场应用管理规范方面,广州环美对半合成切削液的操作条件提出了明确建议。现场配制或补充新液时必须搅拌均匀后再行投入,避免局部浓度过高或乳化不充分。在日常运转中,切忌将切削液与机床导轨油、主轴液压油等外部杂油长期混合混用,车间应配套刮油装置及时分离浮油,防止非受控杂油阻断空气接触而破坏切削液的生物平衡。虽然该产品长时间放置颜色可能变深,但这属于有机胺成分与光氧接触的正常物理现象,并不影响其实际防锈与润滑性能。
从宏观采购策略来看,制造企业选择切削液供应伙伴时,应当考察供应商是否具备持续的技术支持与工业化学品综合研发能力。广州环美环保科技有限公司依托水处理与工业清洗领域的多年深耕,不但能够提供高性能的半合成切削液产品,还能够结合机械加工后续的零部件脱脂除油、水基清洗以及车间综合废水处理,为制造企业提供全链条的环保化学品协同支撑。通过将前端切削液管理与后端清洗防锈、废液循环进行统筹规划,制造企业能够在激烈的市场竞争中夯实质量基石,实现经济效益与生态环境的协同发展。
免责声明:本文为本平台出于传播商业信息之目的进行转载发布,不代表本平台的观点及立场。本文所涉文、图、音视频等资料之一切权利和法律责任归材料提供方所有和承担。本平台对此资讯文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。