
机外刀库(中央刀具库)不是”买回来就能提升产能”的设备。选错形态,它只是一间贵一点的工具房;选对形态,它才是让机床少停机的调度中枢。这篇评析不谈参数表,只谈怎么判断它”合不合身”。
一、先自诊:四个问题,定位你的瓶颈
选型失败较常见的原因,是痛点定位错了。动手比形态之前,先答四问。
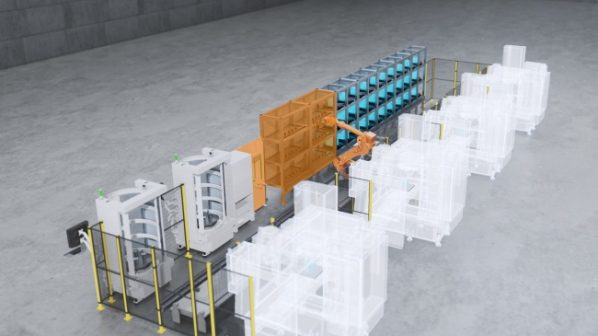
先记住一个前提:机外刀库解决的是”刀具的存储与调度”,并不解决所有停机问题;它真正改变的,是把准备刀的时间从机床的运行时间里剥离出去——刀在被需要之前就已备好、调好、送到位。
一、缺的是”刀位”,还是”找刀的时间”?加工中心自带刀库通常只有 20 到 40 个刀位,多品种混线时确实吃紧;但若刀位够用、只是刀具分散找不到,那要解决的是”账管清楚”,而不是”扩容”。
二、瓶颈是一台机床,还是一群?一两台紧张,单机拓展即可缓解;整个车间普遍”等刀”,才需要车间级共享的中央刀具库。
三、机床联网到哪一步?有标准通信接口的中机床能直接读寿命数据,老旧设备只能靠计数、计时间接管理。这一层被忽略,后期就会出现”系统买回来了,数据进不来”。
四、空间与基建能承受改造吗?层高、占地、能否停产改造——部署方式往往是被现场条件逼出来的,而不是被产品手册决定的。
二、五种形态,一句话评析
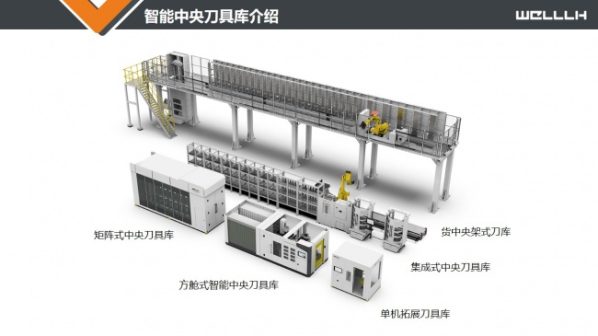
机外刀库不是单一产品,而是针对不同现场的一组形态。
· 单机拓展刀具库:一体式、改造小,自动比对差异刀单。适合先在一台设备上验证价值,但服务半径有限。
· 矩阵式中央刀具库:矩阵布局、两侧存取、结构紧凑。多机床共享刀具的经典解,重心价值在”一库服务多机”;若车间刀柄型号过于杂乱,需提前评估储位规划。
· 集成式中央刀库:刀具库与托盘库并存,机器人按任务自动交换。面向柔性产线,是比矩阵式更高一级的调度层次,但系统更复杂,对前期规划要求更高。
· 货架式中央刀具库:建于机床上方,省地、容量大,支持 HSK、BT 等多种刀柄。用空间换容量,但受厂房层高约束。
· 方舱式中央刀具库:标准集装箱方舱,出厂前完成约 90% 调试,现场 48 小时通电即用。把”工程改造”变成”设备到场”,适合不能停产、或需要异地复制的场景;作为标准化模块,个性化定制空间相对有限。
一句话记忆:一台机器缺刀位,看单机;一个车间缺周转,看矩阵/集成;缺地方,看货架;缺时间、缺确定性,看方舱。
关于投入量级,可给一个定性排序:单机拓展较轻,改造小、决策快;矩阵式与集成式属车间级投入,后者兼顾刀具与托盘协同,复杂度更高;货架式的主要成本常在厂房条件的前置投入;方舱式的性价比则集中体现在省掉土建与停产损失上。具体造价受规格、刀柄类型、机器人配置影响极大,务必以针对现场的正式报价为准。
三、三个容易被忽略的评选维度
其一,软件层能不能”管得住”。硬件决定能放多少刀,软件决定这些刀是不是”活的”。一套合格系统应能实时显示每个储位状态,点开就能看到寿命、使用次数与历史,并把机内、机外刀库统一管理——因为真实的换刀决策,就发生在”刀库外面的刀”和”机床里面的刀”之间。软件能力建议当一票否决项。
其二,寿命管理走哪条路线。主要有三种:读机床数控系统的实时采集(精度中—高,依赖接口)、靠 MES 工单的计数/计时(成本比较低,老旧设备全兼容)、以及加装传感器(功率、声发射、振动)的在线监控(精度可达 ±5% 以内,能实现崩刀保护)。三者不是先进替代落后,而是按机床条件和工序价值分层组合——联网机床走方式一,老旧设备用方式二兜底,关键工序再加方式三。全厂一刀切,要么浪费预算,要么留下风险敞口。(精度数据为方案披露口径,以本厂实测为准。)
其三,能不能和现有系统接上。重点看三件事:能否和 ERP/MES 打通,让寿命数据回流、驱动备刀计划;移动端是否可用,操作工能否扫码查看换刀任务、写入刀补;有没有多维度报表,把刀具数据沉淀下来。接口弱的系统,会把”智能”停留在演示厅里。
四、三级配置,与两个误区
落地按自动化程度分三档:基础型以中央刀库为主体,投入低、上手快;人机协同型加配刀具柜、装拆刀台、对刀仪,人工与自动化结合;全自动型再加自动装卸调测单元,面向精密加工与无人化车间。不必一步到位——从基础型起步、用单车间验证价值,再逐级扩展,是更稳的路径。需要注意,自动化程度越高,对现场管理基础与人员能力的要求也越高:它省的是重复劳动,但仍需要有人真正把系统和流程用起来。
另有两个高频误区值得单独点出:一是只比硬件报价、忽略软件,两套硬件相似的方案,体验差别往往就在软件层;二是把”效果承诺”当选型依据——刀具利用率、回收周期这类数字,不同工厂差异极大,必须回归自己车间的实测口径。
五、一页决策清单
| 检查项 | 关键追问 |
| 痛点定位 | 缺刀位、缺周转,还是缺管理? |
| 服务范围 | 单机、多机,还是全车间? |
| 机床条件 | 有无标准通信接口?老旧设备占比多少? |
| 现场约束 | 层高、占地、能否停产改造? |
| 形态选择 | 单机/矩阵/集成/货架/方舱,哪类较贴合? |
| 软件能力 | 能否统一管理机内+机外刀库? |
| 寿命管理 | 三条路线如何分层组合? |
| 系统集成 | 能否对接 ERP / MES / CAM ? |
| 配置档位 | 从哪一档起步,扩展路径是否清晰? |
| 数据口径 | 效益测算是否来自本厂实测? |
机外刀库选型,本质是一次”把生产流程重新编排”的机会。与其问”哪种形态较先进”,不如问三个更朴素的问题:我的瓶颈在哪、我的现场允许我怎么做、我的管理能不能接得住。
本文的五种形态、三级配置与三条寿命管理路线,都来自同一套已在制造现场跑通的刀具管理实践——伟立机器人把它做成了可按需选配的模块,让你能用”先验证、再扩展”的节奏,把试错成本压到更低。
下一步:想把这份清单落到自己车间,可以预约一次现场选型勘察。我们只看一件事——以你现有的机床与刀具数据,刀库到底还能不能再挤出产能。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。